-

广州市运升机电科技有限公司
主营:变频器维修,直流调整器,工控产品维修调试,西门子变频器,直流调速器,控制器,主板的维修
广州市运升机电科技有限公司
主营:变频器维修,直流调整器,工控产品维修调试,西门子变频器,直流调速器,控制器,主板的维修 18
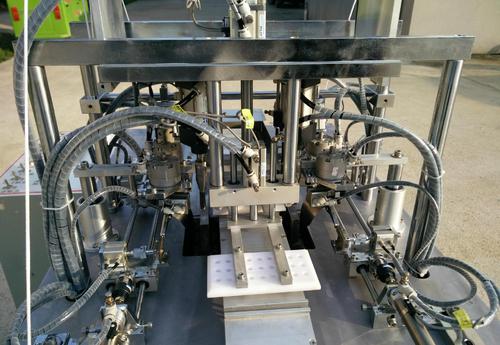
全自动口罩超声波主要性能和结构特点
1.双变频器控制,袋长即设即切,*调节空走,一步到位,省时省膜。
2.人机界面,参数设定方便快捷。
3.故障自诊断功能,故障显示一目了然。
4.感度光电眼色标跟踪,数字化输入封切位置,使封切位置更加准确。
5.采用PID控制,独立控温,更适合各种包装材质。
6.定位停机功能,不粘刀,不浪费包膜。
7.传动系统简洁,工作更可靠,维保养更方便。
8.所有控制由软件控制,方便功能调整和技术升级。
超声波口罩机工作原理
1、口罩生产工序包括:将多层无纺布通过热压、折叠成型,超声波焊接,废料切除,耳带鼻梁条焊接等才能制作出各款市场上主流口罩,口罩设备按其自动化的分类:有半自动和全自动,生产的工序又略有不同。以N95口罩基本的工序为例:
①材料标准:因口罩使用的环境不同选用材料的不同,其相关的规格也不尽相同,比如:无纺布、绒喷布、棉花布、纱布等等一些纤维材料的。
②成型系统:将3~6层材料入料,然后利用热压原理,根据模具进行把形状定型。普诺思科全自动KN95自动化生产线为您提供标准化的工业产品,可根据客户特殊需求进行定制;
③冲切:超声波把口罩周边都焊接好了,然后就对其冲切,完成冲切余料工序。超声波口罩冲切机采用自动增压设计,进口切刀,产品边缘整齐无飞毛。
④耳带焊接系统:耳带点焊一般可以分为全自动点焊机和半自动点焊机,通过超声波和红外线辅助进行焊接技术,对口罩耳带进行精准点焊。超声波全自动口罩机焊接均匀牢固,高效不伤口罩材质。
超声波口罩机作业原理
(一)超声波口罩成型机优点:
1、全自动化生产,口罩本体有耳带机自动获取,减少人力成本,降低生产成本。
2、耳带机具有自适应交互处理系统,能迅速提升产能。
3、内置防变形、防走位装置,**稳定可靠。
4、预置式定量整合输出,叠叠整齐,零散,卫生可靠。
(二)N95口罩机的发展前景
1. N95口罩机舍弃了传统的针线缝合工艺,采用符合人体工程学的设计,既安全又易于操作;可进行直线和弧线熔接。*针线,节省成本,避免断针线之麻烦,可作直线及曲线缝合加工。
2.与传统的设备相比,N95口罩机缝合速度提高了5到10倍,加工后成品无针孔不渗水,更具防水保暧效果。高度自动化。
3. N95口罩机市场规模有明显下降,但逐渐趋于平衡;
4.切边机的发展现已日渐成熟,在生产研发中,努力缩短开发和引进的周期,加大力度提高完善成长期,自然会促进成熟期的发展,延长衰退时间。
超声波N95口罩焊接机的准备工作之换能器及模具安装
1、换能器连接电源,放入卡槽,同时锁紧前盖,防止安装模具时滑动导致模具没拧紧。
2、把超声波上模安装在变幅杆(振动子即换能器加变幅杆,换能器在上,变幅杆在下,变幅杆与上模连接)上,安装时上模一定要拧紧,拧紧上模后把前盖松开,摆正模具方向后把前盖锁紧。
3、接下来就要开始产品对位了,我们先把焊接模式改为手动(智能电箱在人机屏幕里的参数设置里能找到,旧款电箱则有手动开关),接着长按底座两侧的启动按钮,使上模压紧产品(如上模压不到产品,请松开设备右侧的锁紧握把,并下调机身高度或调节限位装置。)上模安装好后,我们还需要通过手动模式让上模与工作平台进行接触,观察工作平台与上模间是否有缝隙,是否需要调节水平(工作台自带调水平功能,可以通过工作台下的四颗调水平螺母进行调节)。
4、接着我们开始固定底膜,同样重复上一步的动作,手动焊接模式下降对准位置,压紧底膜,锁好固定夹,急停回升即可。