-

广州市运升机电科技有限公司
主营:变频器维修,直流调整器,工控产品维修调试,西门子变频器,直流调速器,控制器,主板的维修
广州市运升机电科技有限公司
主营:变频器维修,直流调整器,工控产品维修调试,西门子变频器,直流调速器,控制器,主板的维修 18
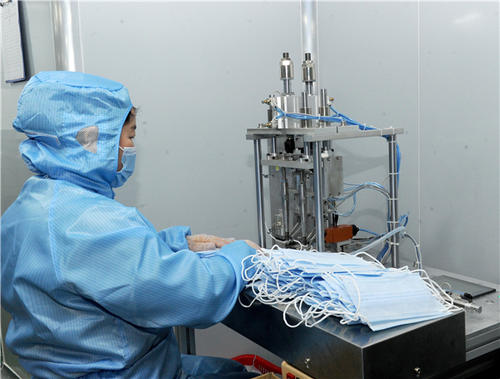
如何调试**口罩耳带超声波热合机?
1、时间模式(主要通过控制焊接时间进行焊接)
2、能量模式(主要通过控制焊接能量进行焊接)
3、功率模式(主要通过控制设备功率进行焊接)
4、压力模式(主要通过控制焊接接触产品的压力进行焊接)
5、深度模式(主要通过控制焊头下降的深度进行焊接)
6、相对深度模式(主要通过控制焊头接触到产品后下降的深度进行焊接,一般配合压力触发使用)
罩机厂家简析全自动超声波口罩机在日常使用中5大常见问题
1.焊接工件的工艺误区
焊接线应成点或许线条以及传递的间隔都要契合超声波焊接方法。无论怎样结合面都能够焊接,这个想法是错误的,当瞬间能量发生时,接缝面积越大,能量涣散越大,焊接作用越差,甚者出现无法焊接的情况,应控制在厘米之内。焊接线应控制在之间为正确手法。
2.工件材料误区
口罩机超声焊接机对焊接的工件原料是有要求的,不是一切材料都能焊接,不同原料之间的焊接不同,同一材料之间熔点是相同的,从原理讲是能够焊接的。应该挑选其他焊接工艺,如热板,旋熔,振动冲突等。一般来讲ABS料是简单焊接,因为熔点低,硬度也硬,反之尼龙是难熔接的。
3.超声波挑选误区
运用多大输出功率,振动频率,振幅规模,要根据工件的资料,焊线面积,工件内是否有电子元器件,是否要密气等因从来考虑。
4.超声波输出功率误区
超声波输出功率巨细,同压电陶瓷片的直径和厚度,原料,规划工艺决定,换能器定型,功率也就定型了,衡量输出能量巨细是个杂乱的进程。
5.焊接原理误区
平面口罩机换能器把电能转换为机械能后,通过工件物质分子进行传导,声波在固体中传导声阻远小于在空气中的声阻,当声波通过工件接缝时,缝隙中的声阻大,发生的热能则大,温度首先要达到达工件的熔点,再加上必定的压力,使接缝熔接,而工件的其他部分因为声阻小,温度低不会熔接。其原理同欧姆定律相似。
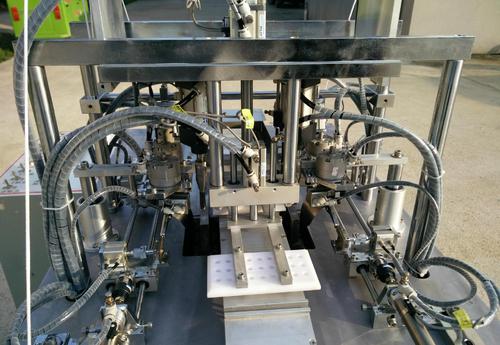
全自动耳带点焊机(口罩耳带机)采用超声波方式点焊熔接口罩本体两边外侧和口罩耳带绳,完成耳带绳式口罩成品生产,具有自动化程度高、焊接强度高、工作效率高、操作简单、质量稳定等优点。
超声波口罩机调试
1、将气压调**于1.5公斤压力位置
2、按动一次超声波模具下落开关,自锁的位置,此时超声波模具下落状态
3、将超声波底模放到超声波焊接机机架下方之工作台上,松开锁紧机架的手柄
4、摇动机高度调节手轮,使超声波模具与塑料件之**面吻合接触,锁紧机架,并且用夹板固定底模
5、将下落行程调节螺杆拎退1~2毫米,并用螺母锁紧螺杆
6、再按动一次超声波焊接机模具下落开关,取消自锁的位置。此时,超声波模具回复至悬空状态。