-

广州市运升机电科技有限公司
主营:变频器维修,直流调整器,工控产品维修调试,西门子变频器,直流调速器,控制器,主板的维修
广州市运升机电科技有限公司
主营:变频器维修,直流调整器,工控产品维修调试,西门子变频器,直流调速器,控制器,主板的维修 18
口罩打片机故障处理
1、上料架不稳,料卷左右偏移
答:首先要固定住,其次料卷架要水平。旋紧涨紧轮,或者加负重。
2、口罩布进料龙门架不平
答:调整支架平行
3、口罩压褶尺寸
答:预压褶和压褶部分要水平,机构间隔要一致。
4、鼻梁条安装时散开
答:必须先压紧线卷,安装完毕,再剪开捆扎带。
5、鼻梁嘴被堵塞
答:a.鼻梁条太硬或太软,b.鼻梁嘴里面卡线了,或出线打滑,c.出口位置偏内或外,d.布卷走偏。
6、鼻梁段褶皱
答:a.布卷偏,b.焊接前小挡板位置不对,c.L压板太松或太紧或太斜。
7、压片后起皱
答:a.布卷偏,b.焊接前小挡板位置不对,c.L压板太松或太紧或太斜。
8、口罩变形
答:整形压辊压太紧,焊接前起褶。
9、口罩片无法切断
答:切刀位置太高,或切刀磨损。
10、本体机后压轮调节
答:压太松或太紧会导致料飘,或者口罩变形。调整压紧到水平飞出即可。
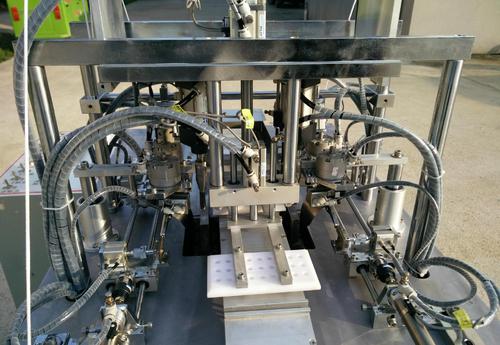
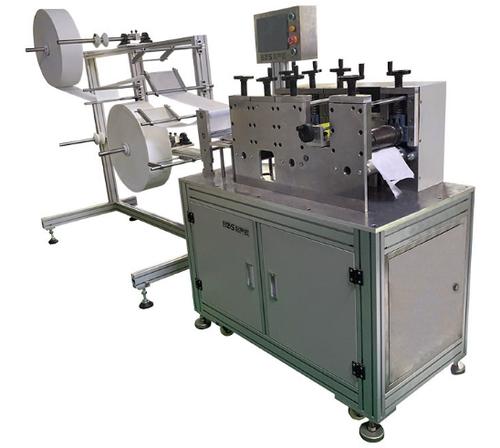
口罩打片机是主要是利用超声波熔接和自动封边的原理,完成杯型口罩边缘的焊接和冲切流程的机器。口罩打片机了采用PLC控制系统,触摸屏设置,操作简单便捷,可单人单机使用,只需要工人放料、取料即可,可较大的节省人工,采用自动化生产,可使用1~4层PP纺粘无纺布活性炭以及过滤材料,整个机台从原材料入料到鼻线插入,封边,裁切成品均为一条线自动化作业。
口罩打片机工序:
口罩打片机本体:放卷-超声波复合-插鼻梁-预压复合-折景-预压复合-超声波复合-滚切
口罩连接线:将制作好的本体口罩,自动输送至口罩耳带机的输送线上的斜街设备
口罩外耳带机:送入本体-定尺寸剪断带子-超声波粘带
口罩打片机外型尺寸:具体尺寸见平面图
口罩打片机本体:5000*650*1800mm
口罩连接线:2500*1200*1100mm
口罩外耳带机:3500*800*1800mm(单台)
口罩打片机电源功率:AC 单项220V或 3相380V、50HZ,9KW
口罩打片机气源压力:0.6-0.7Mpa/cm²
口罩打片机,超声波口罩打片机主要是利用超声波熔接和自动封边的原理,完成杯型口罩边缘的焊接和冲切流程的机器。该机将杯型口罩熔边和冲切两个以前完全独立的工序创造性的结合起来,多工位转盘,焊接的同时附带切料装置,焊接与切料两机头同时工作,采用PLC控制系统,触摸屏设置,操作简单便捷,可单人单机使用,只需要工人放料、取料即可,可较大的节省人工,使杯型口罩的生产更为简单快捷。