-

广州市运升机电科技有限公司
主营:变频器维修,直流调整器,工控产品维修调试,西门子变频器,直流调速器,控制器,主板的维修
广州市运升机电科技有限公司
主营:变频器维修,直流调整器,工控产品维修调试,西门子变频器,直流调速器,控制器,主板的维修 18
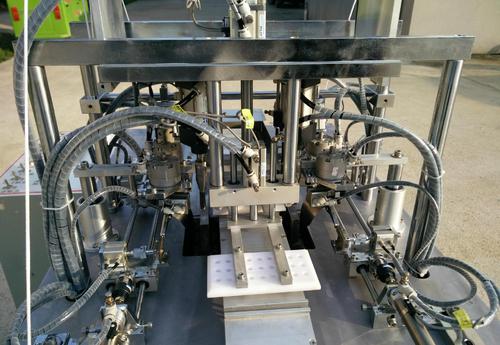
超声波口罩机作业原理
(一)超声波口罩成型机优点:
1、全自动化生产,口罩本体有耳带机自动获取,减少人力成本,降低生产成本。
2、耳带机具有自适应交互处理系统,能迅速提升产能。
3、内置防变形、防走位装置,**稳定可靠。
4、预置式定量整合输出,叠叠整齐,零散,卫生可靠。
(二)N95口罩机的发展前景
1. N95口罩机舍弃了传统的针线缝合工艺,采用符合人体工程学的设计,既安全又易于操作;可进行直线和弧线熔接。*针线,节省成本,避免断针线之麻烦,可作直线及曲线缝合加工。
2.与传统的设备相比,N95口罩机缝合速度提高了5到10倍,加工后成品无针孔不渗水,更具防水保暧效果。高度自动化。
3. N95口罩机市场规模有明显下降,但逐渐趋于平衡;
4.切边机的发展现已日渐成熟,在生产研发中,努力缩短开发和引进的周期,加大力度提高完善成长期,自然会促进成熟期的发展,延长衰退时间。
超声波N95口罩焊接机的准备工作之换能器及模具安装
1、换能器连接电源,放入卡槽,同时锁紧前盖,防止安装模具时滑动导致模具没拧紧。
2、把超声波上模安装在变幅杆(振动子即换能器加变幅杆,换能器在上,变幅杆在下,变幅杆与上模连接)上,安装时上模一定要拧紧,拧紧上模后把前盖松开,摆正模具方向后把前盖锁紧。
3、接下来就要开始产品对位了,我们先把焊接模式改为手动(智能电箱在人机屏幕里的参数设置里能找到,旧款电箱则有手动开关),接着长按底座两侧的启动按钮,使上模压紧产品(如上模压不到产品,请松开设备右侧的锁紧握把,并下调机身高度或调节限位装置。)上模安装好后,我们还需要通过手动模式让上模与工作平台进行接触,观察工作平台与上模间是否有缝隙,是否需要调节水平(工作台自带调水平功能,可以通过工作台下的四颗调水平螺母进行调节)。
4、接着我们开始固定底膜,同样重复上一步的动作,手动焊接模式下降对准位置,压紧底膜,锁好固定夹,急停回升即可。
如何保养一次性口罩机
一、外观:
口罩是与皮肤直接接触的产品,有的甚至要进手术室用,所以对于口罩生产的车间环境需要很高的要求。可以每天下班时安排人员在关机断电后对设备的工作台面、放置口罩的盘子进行清洗,但注意不能用水或者油,以免污染或对设备造成损害,我们建议厂商可以运用酒精等其他无毒易挥发的物质进行清洗。
二、超声波系统:
检查超声波系统是不是洁净,特别是超声波电箱、超声波换能器、焊头有必要单调清洗不能有水,联接线是否稳固,有无老化等问题。并要时常检查超声波焊头(模具)的磨损程度以及超声波电箱上电压表与电流表指针是不是正常。
三、传动系统:
传动系统包括电机、齿轮、减速机、链轮、链条、传送带等部件,口罩机维护需求检查电机表面是不是有灰尘等影响散热的东西,齿轮、链轮是不是上油、是不是有附着物。链条松紧度是不是适宜是不是有异物等,各传动件的联接螺丝是否有松动等。减速机的润滑油是不是足够? 我们建议每1000小时-1500小时就更换一次润滑油。
四、电气系统:
检查口罩机设备电路接头或连接处是不是有松动,主电源线、分支信号线等是不是有磨损老化松动电箱里面是不是洁净,排气电扇是不是正常工作等等。
五、气动系统:
空气过滤检查是不是有水;检查气管有无漏气;气缸有无漏气;气缸磁防感应器方位以及工作是不是正常。
另外,设备不能接触易腐蚀的液体和物体,例如:人体的汗水含有盐分,致使设备零件生锈。设备长时间不运用,都要给口罩机的传动系统和易锈部件抹防锈油。
罩机厂家简析全自动超声波口罩机在日常使用中5大常见问题
1.焊接工件的工艺误区
焊接线应成点或许线条以及传递的间隔都要契合超声波焊接方法。无论怎样结合面都能够焊接,这个想法是错误的,当瞬间能量发生时,接缝面积越大,能量涣散越大,焊接作用越差,甚者出现无法焊接的情况,应控制在厘米之内。焊接线应控制在之间为正确手法。
2.工件材料误区
口罩机超声焊接机对焊接的工件原料是有要求的,不是一切材料都能焊接,不同原料之间的焊接不同,同一材料之间熔点是相同的,从原理讲是能够焊接的。应该挑选其他焊接工艺,如热板,旋熔,振动冲突等。一般来讲ABS料是简单焊接,因为熔点低,硬度也硬,反之尼龙是难熔接的。
3.超声波挑选误区
运用多大输出功率,振动频率,振幅规模,要根据工件的资料,焊线面积,工件内是否有电子元器件,是否要密气等因从来考虑。
4.超声波输出功率误区
超声波输出功率巨细,同压电陶瓷片的直径和厚度,原料,规划工艺决定,换能器定型,功率也就定型了,衡量输出能量巨细是个杂乱的进程。
5.焊接原理误区
平面口罩机换能器把电能转换为机械能后,通过工件物质分子进行传导,声波在固体中传导声阻远小于在空气中的声阻,当声波通过工件接缝时,缝隙中的声阻大,发生的热能则大,温度首先要达到达工件的熔点,再加上必定的压力,使接缝熔接,而工件的其他部分因为声阻小,温度低不会熔接。其原理同欧姆定律相似。